Mantenimiento de paradas programadas: Cómo se planifican y ejecutan las paradas programadas
El mantenimiento preventivo es uno de los trabajos más costosos que realiza una organización de mantenimiento, y uno de los pocos en los que hay poco margen de improvisación. La planificación puede comenzar uno o dos años antes de la parada, mientras que el plazo real puede ser de tan solo 20 a 60 días. El alcance debe ser el correcto, el trabajo debe estar listo y el personal, las piezas, los contratistas, los permisos y el equipo deben estar preparados antes de que la unidad entre en funcionamiento.
Si el alcance del proyecto es incorrecto, el cronograma se retrasa. Si se omite una parte crucial, el equipo se queda inactivo. Si se acumula el trabajo al final, el reinicio —la fase más peligrosa de todo el evento— se realiza con prisas.
¿Qué se considera exactamente mantenimiento preventivo y en qué se diferencia del mantenimiento rutinario que realiza su equipo a diario?
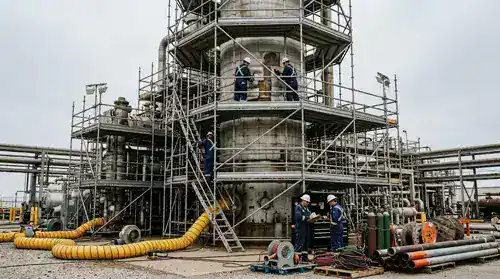
¿Qué es el mantenimiento de parada programada?
El mantenimiento preventivo consiste en una parada planificada de una unidad de proceso o de una planta completa para que los equipos puedan inspeccionar, reparar, reemplazar, revisar y probar los equipos en los que no se puede trabajar mientras la planta está en funcionamiento. Los planificadores programan la parada con suficiente antelación, lo que proporciona a los equipos de mantenimiento, operaciones y contratistas un plazo definido para finalizar las obras principales antes de que el equipo vuelva a estar en servicio.
En qué se diferencia una reestructuración de la gestión de proyectos rutinaria
No es lo mismo que mantenimiento preventivo rutinarioY no se trata de una parada de emergencia. El mantenimiento preventivo rutinario se realiza mientras la planta sigue produciendo. Una parada de emergencia se produce por una falla en el equipo o por una situación de riesgo. Sin embargo, una parada programada es diferente: se planifica específicamente para que los equipos puedan realizar trabajos que la operación normal descarta.
Cómo lo definen las regulaciones
La normativa de seguridad de procesos para refinerías de California lo expresa en esos términos. Según el artículo 5189.1 del Título 8 del Código de Reglamentos de California (8 CCR §5189.1), una parada programada es “una parada total o parcial planificada de una unidad o planta de procesamiento de una refinería de petróleo para realizar mantenimiento, revisión o reparación de un proceso y sus equipos, así como para inspeccionar, probar y reemplazar materiales y equipos de procesamiento”. La normativa también distingue una parada programada de una parada de emergencia no planificada y del mantenimiento rutinario.
La Administración de Información Energética de Estados Unidos lo describe de manera similar: una parada programada y periódica de una o más unidades, o de toda la refinería, para inspeccionar y reparar los equipos.
Cómo lo llaman las diferentes industrias
Cómo lo llames depende de dónde trabajes. Las refinerías y las plantas químicas dicen cambio, TAR, o TAEn el Reino Unido y en gran parte de Europa, es un cierreLas centrales eléctricas dicen interrupción programadaLas fábricas de pulpa y papel dicen corte or shut.
Lo que define un cambio de rumbo es que la producción se detiene a propósito. Las tripulaciones necesitan que el equipo esté fuera de servicio para entrar en los buques, extraer los haces de intercambiadores, realizar inspecciones internas y reemplazar componentes importantes. Ninguna de estas tareas es segura mientras la unidad está en funcionamiento.
¿Por qué existe el ciclo de recuperación?
Las paradas programadas no se planifican simplemente porque sea hora de cerrar la planta. Se planifican porque ciertos equipos requieren inspección a intervalos definidos y porque los operarios no pueden realizar algunas de esas inspecciones mientras el equipo está en funcionamiento. Si una inspección detecta que algún equipo está fuera de sus límites aceptables, se corrige el problema antes de que el equipo vuelva a estar operativo.
Para los sitios cubiertos por los requisitos federales de gestión de seguridad de procesos, la regla de integridad mecánica de OSHA impulsa ese trabajo directamente. Según 29 CFR 1910.119(j), los requisitos cubren recipientes a presión y tanques de almacenamiento, tuberías y válvulas, sistemas de alivio y ventilación, sistemas de parada de emergencia, controles y bombas. Nuestra guía para Reglamento de mantenimiento de OSHA Cubre los requisitos más generales que se aplican a los trabajos de mantenimiento.
Lo que exige la norma
- Los equipos deben inspeccionar y probar los equipos de procesamiento. El párrafo (j)(4)(i) establece: “Se realizarán inspecciones y pruebas en los equipos de proceso”.
- Los procedimientos de inspección deben ajustarse a las prácticas de ingeniería aceptadas. El apartado (j)(4)(ii) exige que los procedimientos “sigan las buenas prácticas de ingeniería reconocidas y generalmente aceptadas”. Esto se conoce comúnmente como RAGAGEP e incorpora códigos de inspección e ingeniería reconocidos al programa de integridad mecánica.
- Debes establecer una frecuencia de inspección. El párrafo (j)(4)(iii) vincula la frecuencia de inspección y prueba con las recomendaciones de los fabricantes aplicables y las buenas prácticas de ingeniería, con inspecciones más frecuentes cuando la experiencia operativa demuestra que son necesarias.
- Hay que corregir lo que encuentre la inspección. El párrafo (j)(5) exige que las deficiencias que superen los límites aceptables se corrijan “antes de su posterior uso”. Cuando ese trabajo requiere que la unidad se detenga, pasa a formar parte del alcance de la parada programada.
El programa de la OSHA centrado en refinerías, CPL 03-00-004, identifica varios códigos de uso común para este tipo de equipos. API 510 cubre recipientes a presión, API 570 cubre tuberías, API 653 cubre tanques de almacenamiento en superficie y API 579 cubre evaluaciones de aptitud para el servicio.
Un punto importante sobre los intervalos de inspección: No se fíe de un número que encuentre en el sitio web de un proveedor o en un artículo genérico en línea. Los intervalos de inspección pueden depender del código aplicable, la edición que sigue su planta, el estado del equipo, el historial operativo y su programa de inspección. Utilice los requisitos y estándares aplicables a sus instalaciones y confirme el intervalo con su grupo de inspección.
La conexión con la parada programada es sencilla. Hay que inspeccionar el equipo. Algunas de estas inspecciones requieren que la unidad se detenga. Por lo tanto, cualquier problema que se detecte durante la inspección podría requerir reparación o reemplazo antes de que el equipo vuelva a funcionar, y ese trabajo pasa a formar parte de la parada programada.
El ciclo de recuperación en la práctica
La Administración de Información Energética de EE. UU. publica la información pública más clara sobre el ciclo de mantenimiento de las refinerías. Vale la pena consultarla, ya que la mayoría de las cifras sobre este tema provienen de proveedores. Estas no.
Con qué frecuencia
Las refinerías planifican paradas de mantenimiento rutinarias en las unidades clave de producción de combustible cada año. tres a cinco añosSin embargo, ese es el plan, no siempre el resultado. La EIA encuestó a 22 unidades de craqueo catalítico fluidizado. Solo 16 alcanzaron su objetivo de cuatro a cinco años. Aproximadamente una cuarta parte no cumplió con el ciclo previsto.
¿Cuánto tiempo se necesita para planificar?
Planificar lleva uno o dos añosy aún más cuando el alcance incluye el reemplazo de equipos importantes. Quienes no se dedican al mantenimiento suelen subestimar este tiempo. La planificación puede durar hasta diez veces más que el tiempo real de la parada programada.
¿Cuánto tiempo estará fuera de servicio la unidad?
Los cortes de energía duran alrededor de 20 a 60 díasEn la práctica, el rango es amplio, ya que depende de la unidad, del alcance del trabajo y de si los equipos están reparando o reemplazando el equipo.
Cuando ocurren cambios inesperados
Además, las paradas programadas suelen concentrarse en el primer trimestre y en otoño. En esos periodos, la demanda de combustible suele ser menor que durante la temporada alta de verano. Parar una unidad en julio, cuando la demanda y los márgenes pueden ser mayores, puede suponer una pérdida de producción significativamente mayor que si se paralizara la misma unidad en febrero.
El seguimiento de ese historial para cada activo facilita la planificación de la siguiente reestructuración. Nuestra guía para gestión del ciclo de vida de los activos Explica cómo se construye ese récord con el tiempo.
Una advertencia sobre los datos públicos. La serie trimestral de la EIA sobre paradas programadas en refinerías parece estar inactiva. La última edición publicada fue la del cuarto trimestre de 2018. Una revisión de la GAO (GAO-09-87) confirmó que no existe ningún requisito federal para que las refinerías informen sobre las paradas programadas y que la EIA adquirió los datos subyacentes de un proveedor comercial. Estas cifras cíclicas siguen siendo la mejor descripción pública disponible, pero nadie publica un conjunto de datos nacionales actualizado.
Las fases de una reestructuración
Las seis fases de una reestructuración son: inicio y estudio de viabilidad, desarrollo del alcance, revisión y definición del alcance, planificación detallada, ejecución, puesta en marcha y cierre. La mayoría de las organizaciones de reestructuración utilizan alguna versión de esta secuencia. Es importante aclarar su estatus: ninguna agencia gubernamental ni asociación industrial define las fases de la reestructuración. El modelo de seis fases es una práctica común entre los profesionales, desarrollada a lo largo de décadas por quienes organizan estos eventos. Es ampliamente utilizado y útil, pero no es un estándar publicado.
Inicio y caso de negocio
El historial de inspecciones y el estado del equipo determinan el momento oportuno. El evento se incorpora al plan de capital y al plan operativo. El plazo total de planificación oscila entre 1 y 2 años.
Entra en el plan
Desarrollo del alcance
Extraiga los resultados de las inspecciones, las reparaciones pendientes, las obligaciones del código y las inversiones de capital a una lista de trabajo de candidatos.
Antes de congelar
Desafío y congelación del alcance
Retire todo lo que no requiera que la unidad se desactive. Lo que sobrevive se convierte en el visor congelado.
Aproximadamente 12 meses después
Planificación detallada
Planes de trabajo, cronograma de ruta crítica, planes de mano de obra y materiales, paquetes de contratistas. Piezas de largo plazo solicitadas.
Después de congelación
Ejecución
Apagado, aislamiento, apertura de equipos, inspección, reparación, reensamblaje, pruebas. Trabajo de investigación gestionado en función del alcance predefinido.
20 – 60 días
Inicio y cierre
Reanudar el servicio tras una revisión de seguridad previa a la puesta en marcha y, a continuación, registrar los costes reales, la duración, los hallazgos y el trabajo aplazado.
Fase de mayor riesgo
Solo tres de los plazos aquí mencionados son cifras oficiales: la planificación total abarca de 1 a 2 años y la ejecución, de entre 20 y 60 días, ambas basadas en datos de la Administración de Información Energética de EE. UU. sobre paradas de refinería; y la congelación del alcance se sitúa aproximadamente a 12 meses vista, según Gordon Lawrence en The Chemical Engineer. Las etiquetas restantes indican la secuencia, no la duración. El modelo de seis fases es una convención entre profesionales, no una norma publicada.
1. Inicio y caso de negocio
El historial de inspecciones, el estado del equipo y la fecha de la última parada programada permiten calcular aproximadamente cuándo debe realizarse la siguiente y cuánto costará en términos de pérdida de producción. Es aquí donde este evento se integra en el plan de capital y operativo, generalmente con años de anticipación.
2. Desarrollo del alcance
Las recomendaciones de inspección, las reparaciones pendientes, el historial de equipos, las obligaciones normativas y los proyectos de capital que requieren una parada programada se incluyen en una lista de tareas candidatas. Cada elemento debe justificarse por su estado, normativa o riesgo, no por conveniencia.
3. Desafío y congelación del alcance
Revisa la lista de candidatos elemento por elemento y elimina todo aquello que no requiera la desconexión de la unidad. El resultado es el alcance definitivo. En esta fase es crucial para el éxito o el fracaso de las reestructuraciones, por lo que se le dedica una sección aparte más adelante.
4. Planificación detallada
El alcance inicial se transforma en planes de trabajo, un cronograma de ruta crítica, un plan de mano de obra, materiales y piezas de largo plazo, paquetes para contratistas y la documentación de seguridad para cada trabajo. Solicite aquí los artículos de largo plazo. Una pieza que aparece durante la parada programada prolonga dicha parada.
5. Ejecución
Cierre, descontaminación, aislamiento y bloqueoApertura de equipos, inspección, reparación, reensamblaje, pruebas. El número de contratistas alcanza su punto máximo. El equipo gestiona el trabajo de descubrimiento en función del alcance congelado en lugar de absorberlo silenciosamente.
6. Puesta en marcha y cierre
La unidad vuelve a ponerse en servicio tras una revisión de seguridad previa a la puesta en marcha. A continuación, se registran los costes reales, la duración real, los hallazgos y las tareas aplazadas. Este registro final constituye el primer dato para la siguiente parada programada.
Estas fases se superponen en la vida real. La planificación detallada continúa incluso después de que se congela el alcance del proyecto. El trabajo de investigación durante la ejecución se integra directamente en la planificación. Considere las seis fases como etapas secuenciales inamovibles y el resultado le sorprenderá.
El alcance es lo que suele fallar.
Pregúntale a cualquiera que haya gestionado paradas programadas qué es lo que las arruina y rara vez oirás hablar de un fallo técnico. Oirás hablar del alcance. Demasiado, añadido demasiado tarde, sin que nadie reajustara el cronograma ni el presupuesto para que coincidieran.
Por ejemplo, Gordon Lawrence, ingeniero colegiado y miembro del IChemE, expuso la mecánica en El ingeniero químico En noviembre de 2021. Sus cifras, extraídas en parte de los datos de evaluación comparativa de AP-Networks, son las cifras publicadas más específicas sobre este tema por un autor acreditado y con nombre.
- Congelar el alcance aproximadamente 12 meses después. Cualquier planificación, adquisición y movilización de contratistas posterior y detallada será perseguir un objetivo en constante movimiento.
- El crecimiento medio del alcance tras la congelación es de aproximadamente un 23%. Las empresas del cuartil superior mantienen un margen cercano al 8%. Esa diferencia es la principal causa de que una recuperación sea exitosa o no.
- Las paradas de planta de alta complejidad suponen un sobrecoste de aproximadamente el 20 % y un sobrecoste del 30 %. en comparación con los más sencillos.
Además, el artículo de AP-Networks en el que se basa Lawrence indica que más de dos tercios de las paradas programadas no cumplen con el presupuesto o el cronograma previstos en un 10 %, o se retrasan más de lo previsto tras la puesta en marcha, y que el 40 % no cumplen con el presupuesto o el cronograma en un 30 % o más. Esta información proviene de una base de datos de evaluación comparativa propia sin un tamaño de muestra publicado, por lo que debe considerarse solo como una indicación general.
¿Por qué crece el alcance?
- Descubrimiento. Al abrir el equipo, se descubre que está en peores condiciones de lo que indicaba el historial de inspecciones. Esto es normal, y todo presupuesto para paradas de mantenimiento debería incluir una partida para imprevistos.
- Trabajo postergado buscando una ventana. Los equipos añaden trabajos que podrían hacer en servicio, porque la unidad estará fuera de servicio de todos modos. Esto es exactamente lo que un desafío de alcance busca detectar, y es más fácil detectarlo cuando los trabajos diferidos se quedan en el sistema como órdenes de trabajo abiertas contra el activo.
- Los proyectos de capital siguen su curso. Alguien introduce una modificación o un componente adicional a última hora, lo que genera dependencias de ingeniería y adquisiciones que el cronograma nunca tuvo en cuenta.
- Sin puerta Si nadie tiene autoridad para decir que no después de la congelación, las solicitudes adicionales se acumulan una tras otra, todas razonables.
La prueba que lo resolverá. Para cada tarea en la lista, hágase una pregunta: ¿realmente requiere que la unidad esté fuera de servicio? Si el equipo puede realizarla durante el servicio, debe incluirse en el mantenimiento rutinario, no en la parada programada. Una lista de tareas que nunca se ha sometido a esta pregunta no es un alcance definitivo.
Por qué la fase de puesta en marcha es una de las fases más peligrosas de una reestructuración.
La puesta en marcha es una de las fases más peligrosas de una parada programada. La unidad se encuentra en un estado transitorio que se comporta de manera diferente a la operación normal, y el equipo de mantenimiento está bajo presión para terminar el trabajo restante y volver a poner la planta en funcionamiento. Dos de los peores desastres en refinerías en la historia de Estados Unidos —BP Texas City en 2005 y Tesoro Anacortes en 2010— ocurrieron durante la puesta en marcha. Una parada programada no termina cuando se cierra el último trabajo, sino cuando la unidad vuelve a operar de forma estable. Es en el periodo entre estos dos momentos donde los riesgos para la seguridad de los procesos pueden aumentar significativamente.
La Junta de Seguridad Química de EE. UU. ha insistido en este punto repetidamente, y con razón. Sus expedientes demuestran lo que puede ocurrir cuando una planta trata el arranque y el reinicio como operaciones rutinarias.
Tesoro Anacortes, 2 de abril de 2010 — Siete muertos
Un intercambiador de calor en la unidad de hidrotratamiento de nafta falló catastróficamente durante la puesta en marcha, tras tres días de limpieza y mantenimiento del banco de intercambiadores. Siete personas perdieron la vida. La CSB describió la puesta en marcha, la parada y la limpieza como una operación peligrosa y no rutinaria. No se trata simplemente de volver a la normalidad.
Estación de servicio BP de Texas City, 23 de marzo de 2005 — 15 muertos, 180 heridos
Una unidad de isomerización estaba en funcionamiento cuando una torre de destilación se desbordó y se liberaron hidrocarburos. Quince trabajadores fallecieron. La mayoría se encontraban dentro o cerca de remolques de contratistas estacionados a tan solo 121 metros de la unidad. La CSB también identificó factores organizativos relacionados con reducciones presupuestarias y trabajos de mantenimiento preventivo.
Otros incidentes de puesta en marcha y cierre
El propio compendio de la CSB sobre incidentes de arranque y parada documenta casos adicionales. BP Amoco Augusta, 2001: tres muertos durante un arranque. Bayer CropScience, 2008: dos muertos durante un reinicio. First Chemical en Pascagoula, 2002: tres heridos durante una parada.
Qué significa esto para la organización de mantenimiento.
Estos incidentes no fueron fallas de mantenimiento en el sentido estricto. Implicaron fallas en la forma en que la organización gestionó el trabajo, el equipo, el personal y el reinicio. De esto se desprenden algunas conclusiones:
- Trata la puesta en marcha como un trabajo no rutinario, no como el final del trabajo. Ese es el lenguaje propio de la CSB, y es la diferencia entre un reinicio controlado y uno apresurado.
- No dejes que el trabajo se acumule al final. Un cronograma que traslada las últimas tareas al período de puesta en marcha ejerce presión sobre los departamentos de mantenimiento y operaciones en el peor momento posible.
- Sepa dónde se encuentra su personal durante el reinicio. La ubicación de los remolques de los contratistas fue un hallazgo clave en Texas City. Las estructuras temporales y las áreas de trabajo de los contratistas cerca de una unidad que vuelve a estar operativa merecen la misma atención que el propio equipo.
- Cierre los registros antes de que se marchen los equipos. Documenta lo que encontró el equipo, lo que repararon y lo que se pospuso, y luego incorpora todo eso a la revisión previa al arranque y a la siguiente parada programada.
De dónde proviene realmente la cifra del “50% de los incidentes”
Probablemente haya visto la afirmación de que la mitad de todos los incidentes de seguridad de procesos ocurren durante arranques, paradas y otras operaciones poco frecuentes, generalmente atribuida a la CSB. Si la sigue, se remonta a un documento de la CSB de 2010. Tratamiento de Productos Químicos Artículo de Ostrowski y Keim de ExxonMobil, y de ahí a Duguid en el IChemE. Boletín de Prevención de Pérdidas En 1998. El original es de pago. Atribuyan la autoría a ExxonMobil, no a la CSB, y relacionen esta afirmación con el hecho de que las plantas pasan bastante menos del diez por ciento de su tiempo operativo en estados transitorios.
Existe una cifra aparte, más antigua, que indica que los incidentes ocurren aproximadamente cinco veces más a menudo durante el arranque, según datos de CCPS que citan una recopilación de pérdidas de Marsh & McLennan de 1992. Si bien es posible rastrearla, se basa en una base de datos de seguros que tiene más de treinta años.
Requisitos de OSHA para el reinicio
La norma de gestión de seguridad de procesos de OSHA aborda directamente el reinicio. El párrafo 1910.119(i)(2) exige una revisión de seguridad previa al arranque para instalaciones nuevas y para instalaciones modificadas cuando la modificación sea lo suficientemente significativa como para requerir un cambio en la información de seguridad de procesos. Las disposiciones relativas a los contratistas en 1910.119(h) también abordan específicamente el trabajo de los contratistas durante las actividades de parada programada, lo cual es importante dado que gran parte de la mano de obra durante una parada programada puede provenir de contratistas externos.
En el ciclo de respuesta suelen surgir dos plazos relacionados. La norma exige que los análisis de peligros del proceso se revaliden al menos cada cinco años según (e)(6), y las auditorías de cumplimiento al menos cada tres años según (o)(1). Ambos pueden superponerse con un ciclo típico de parada programada, por lo que tiene sentido realizar un seguimiento de ellos junto con la parada programada en lugar de por separado. programa de mantenimiento preventivo Realiza tareas de cumplimiento recurrentes como estas, por lo que la fecha no depende de que alguien la recuerde.
¿Quién realiza el trabajo durante una reestructuración?
Las paradas programadas se realizan con mano de obra subcontratada. Caldereros, instaladores de tuberías, andamieros, aisladores, aparejadores, inspectores: aparecen durante unas semanas y se van. Su propio personal de mantenimiento es una fracción del que necesita en el momento de máxima actividad.
Oirás hablar de ratios como cinco a uno o diez a uno. Sin embargo, ninguno tiene una fuente verificable. No existe un ratio publicado de contratistas por empleado para los tiempos de respuesta, y citar uno es una mera conjetura.
Los registros muestran con mayor claridad las consecuencias de posponer una parada programada. En abril de 2020, las refinerías del Área de la Bahía aplazaron las paradas programadas y despidieron a más de 1,000 trabajadores subcontratados. El sindicato Boilermakers Local 549 informó que entre el 85 % y el 90 % de sus miembros se encontraban sin trabajo. Esta es la prueba más contundente de la gran dependencia de esta fuerza laboral respecto a un cronograma establecido con años de antelación.
De ello se derivan dos cosas para su organización de mantenimiento:
- Las personas que realizan el trabajo no conocen su planta. Los planes de trabajo, las listas de aislamiento, los registros de equipos y los planos deben contener la información que un equipo permanente simplemente sabría. Mantener eso documentación adjunta al equipo lo coloca frente a un equipo que ve el activo por primera vez.
- La documentación no es opcional. Un contratista finaliza un trabajo y se marcha. Lo que el equipo anotó es lo que queda registrado, y ese registro se convierte en la información que se utiliza para la siguiente revisión, varios años después.
Donde eWorkOrders Se adapta a un cambio de rumbo
Una parada programada para mantenimiento consta de dos partes. Una es la ejecución del evento: el cronograma de ruta crítica, los paquetes de contratistas, las reuniones diarias de ejecución y las herramientas especializadas diseñadas para ese trabajo. La otra son los datos de mantenimiento a partir de los cuales se planifica la parada y los registros que deja el evento.
eWorkOrders maneja la segunda mitad. No es un software de planificación de paradas programadas ni un planificador de ruta crítica. Lo que ofrece a su equipo es un lugar centralizado donde se guardan el historial de activos que respalda el alcance del proyecto, la lista de tareas de la parada programada, las piezas y los materiales, y los registros de finalización del trabajo.
Qué gestiona el CMMS
- El registro de activos del que proviene su alcance. El registro lleva cada recipiente, intercambiador, bomba y línea como un activo con su propia identificación, ubicación e información de servicio. El desarrollo del alcance comienza con el historial del equipo, y ese historial es tan bueno como el registro de activos que lo respalda.
- Historial de inspecciones y reparaciones a lo largo de los ciclos. Cada orden de trabajo se asocia al activo, por lo que el registro muestra lo que se encontró durante la última revisión, lo que reparó el equipo y lo que se pospuso. Este historial proporciona al equipo de mantenimiento la evidencia necesaria para respaldar o descartar un elemento durante la revisión del alcance.
- La lista de trabajo como órdenes de trabajo reales. Los elementos del alcance se convierten en tareas asignadas con un responsable, una fecha límite y un estado, en lugar de permanecer en una hoja de cálculo que solo un planificador puede gestionar fácilmente.
- Trabajo postergado que permanece visible. Una reparación pospuesta para la siguiente parada se mantiene registrada en el activo en lugar de perderse. Al elaborar el siguiente alcance, ese trabajo diferido ya forma parte del historial del equipo.
- Piezas y materiales. Corbata recambios a los activos que los utilizan, para que el equipo de mantenimiento pueda ver qué hay disponible y qué pedir antes de la interrupción del servicio.
- El registro de cierre. Tu equipo puede registrar qué hicieron, quién lo hizo, qué piezas usaron y qué encontraron, todo ello en relación con el activo mientras el contratista aún está en el lugar. Ese es el mejor momento para registrarlo.
- Documentación sobre el equipo. Guarde los planos, los procedimientos, los informes de inspección y la información del fabricante junto con el activo, en lugar de en una carpeta que alguien tenga que buscar.
En resumen, las herramientas especializadas son clave para el éxito. El sistema CMMS es donde se genera el historial de mantenimiento previo a la parada programada y donde el equipo registra el trabajo realizado posteriormente. Dado que la próxima parada programada podría demorarse entre tres y cinco años, este registro será fundamental para la planificación del equipo de mantenimiento.
Diseñe su programa de reestructuración en función de sus propias necesidades, no de este artículo. Los intervalos de inspección, las obligaciones de seguridad de procesos y los requisitos de revisión previa a la puesta en marcha varían según la jurisdicción, las normas aplicables y los requisitos específicos de cada planta. Defínalos con su equipo de inspección, el personal de seguridad de procesos y demás personal responsable.
Mantén el registro sobre el que se construirá tu próximo cambio radical.
El historial de sus activos, trabajos pendientes, órdenes de trabajo, piezas y registros de tiempos de parada, todo en un solo lugar. eWorkOrders Proporciona a su equipo de mantenimiento el registro que necesita para planificar la próxima parada programada con mejor información.
Programe una demostración gratuita
Calificado con 4.9 estrellas en Capterra y G2 · Más de 30 años al servicio de equipos de mantenimiento
Preguntas frecuentes
¿Qué es el mantenimiento correctivo?
El mantenimiento preventivo consiste en una parada programada de una unidad de proceso o de toda la planta para que los equipos puedan inspeccionar, revisar, reparar y volver a poner en funcionamiento los equipos. La norma de seguridad de procesos de refinería de California lo define como una parada total o parcial programada para realizar el mantenimiento, la revisión o la reparación de un proceso y sus equipos, así como para inspeccionar, probar y reemplazar materiales y equipos de proceso. Excluye específicamente las paradas de emergencia no programadas y el mantenimiento rutinario que realizan los equipos mientras la unidad está en funcionamiento.
¿Con qué frecuencia se produce un cambio de rumbo?
Según la Administración de Información Energética de EE. UU. (EIA), las refinerías planifican paradas programadas de sus unidades clave de producción de combustible cada tres a cinco años. Este es un objetivo, no una garantía. En un estudio de la EIA realizado a 22 unidades de craqueo catalítico fluidizado, solo 16 cumplieron con los intervalos previstos de cuatro a cinco años. Estos intervalos varían según el tipo de unidad, el estado del equipo y los requisitos de inspección aplicables.
¿Cuánto tiempo tarda el proceso de reparación?
La Administración de Información Energética informa que las paradas programadas en las refinerías duran entre 20 y 60 días. La planificación lleva mucho más tiempo que la ejecución: lo habitual es planificar con uno o dos años de antelación, e incluso más cuando el proyecto implica la sustitución de equipos importantes en lugar de su reparación.
¿Cuál es la diferencia entre una parada programada, un cierre y una interrupción del servicio?
Generalmente, describen el mismo evento con vocabulario regional e industrial distinto. En las refinerías y plantas químicas de Norteamérica se habla de parada programada, a menudo abreviada como TAR o TA. En el Reino Unido y gran parte de Europa, los equipos llaman a este mismo evento parada. En la generación de energía se le denomina interrupción programada. Lo que tienen en común es que la producción se detiene a propósito para que los equipos puedan realizar trabajos imposibles durante la operación.
¿Cuáles son las fases de una reestructuración?
La mayoría de las organizaciones en reestructuración utilizan seis fases: inicio y análisis del caso de negocio, desarrollo del alcance, revisión y definición del alcance, planificación detallada, ejecución y puesta en marcha y cierre. Cabe destacar que este modelo es una práctica común entre los profesionales, más que un estándar publicado. Ninguna agencia gubernamental ni asociación industrial define las fases de la reestructuración, y en la práctica, estas se superponen en lugar de seguir una secuencia estricta.
¿Cuándo debería congelarse el alcance del plazo de entrega?
En un artículo publicado en The Chemical Engineer, el ingeniero colegiado Gordon Lawrence sitúa el punto de congelación del alcance aproximadamente 12 meses antes de la ejecución. Sus cifras, extraídas en parte de los datos comparativos de AP-Networks, muestran un crecimiento promedio del alcance tras la congelación de alrededor del 23 %, mientras que los equipos del cuartil superior mantienen el crecimiento en torno al 8 %. Las paradas programadas de alta complejidad suponen un sobrecoste de aproximadamente el 20 % y un sobreplazo de ejecución del 30 % en comparación con los proyectos menos complejos.
¿Por qué la fase inicial es la parte más peligrosa de una reestructuración?
Debido a que una unidad que vuelve a estar operativa se encuentra en un estado transitorio que no se comporta como una operación normal, y porque la organización a menudo ya considera que el evento ha terminado. La Junta de Seguridad Química de EE. UU. investigó la falla del intercambiador de calor de Tesoro Anacortes en 2010, que causó la muerte de siete personas durante la puesta en marcha después de tres días de limpieza y mantenimiento, y concluyó que la puesta en marcha, la parada y la limpieza son operaciones peligrosas no rutinarias. El desastre de BP Texas City en 2005, que dejó 15 muertos y 180 heridos, también ocurrió durante la puesta en marcha de una unidad. La norma de gestión de seguridad de procesos de OSHA también exige una revisión de seguridad previa a la puesta en marcha antes de que una instalación modificada vuelva a estar operativa.
¿Qué requisitos de OSHA se aplican a los trabajos de mantenimiento programado?
Para las instalaciones cubiertas por 29 CFR 1910.119, las disposiciones de integridad mecánica del párrafo (j) requieren inspecciones y pruebas en los equipos de proceso, siguiendo prácticas de ingeniería reconocidas y generalmente aceptadas, con frecuencias consistentes con las recomendaciones del fabricante y la experiencia operativa previa. El párrafo (j)(5) requiere que las deficiencias que excedan los límites aceptables se corrijan antes de su uso posterior. El párrafo (i)(2) requiere una revisión de seguridad previa a la puesta en marcha, y las disposiciones para contratistas en (h)(1) hacen referencia directa al trabajo de parada programada. El programa de énfasis en refinerías de OSHA identifica API 510, 570, 653 y 579 como las prácticas de inspección aceptadas para este equipo.
¿Puede un sistema CMMS gestionar una parada programada?
Un CMMS se encarga de la gestión del mantenimiento en lugar de la gestión de eventos. Contiene el registro de activos a partir del cual se desarrolla el alcance, el historial de inspección y reparación que justifica cada elemento del alcance, el trabajo diferido para que permanezca visible entre ciclos, la lista de trabajo como órdenes de trabajo asignadas, las piezas de repuesto vinculadas al equipo y los registros de cierre capturados mientras los contratistas aún están en el sitio. No es un programador de ruta crítica y no reemplaza las herramientas dedicadas de planificación de paradas programadas. eWorkOrdersEl valor reside en la continuidad: dado que cada registro está vinculado al activo, el historial permanece presente cuando se inicia la planificación para la siguiente reestructuración, tres o cinco años después.
Fuentes
2. Administración de Información Energética de EE. UU. — Interrupciones en refinerías: descripción e impacto potencial en los precios de los productos derivados del petróleo.
3. Administración de Información Energética de EE. UU. — Interrupciones programadas en refinerías
4. OSHA — 29 CFR 1910.119, Gestión de la seguridad de los procesos
5. OSHA — Programa Nacional de Énfasis en la Gestión de la Seguridad de los Procesos en Refinerías de Petróleo
6. Junta de Seguridad Química de EE. UU. — Investigación sobre la refinería Tesoro Anacortes
7. Junta de Seguridad Química de EE. UU. — Resumen de la investigación de BP en Texas City
8. Junta de Seguridad Química de EE. UU. — Resumen de seguridad para el arranque y el cierre
9. Gordon Lawrence, CEng FIChemE — “Controlando el alcance de su programa de mantenimiento preventivo”, The Chemical Engineer
10. AP-Networks: Evaluación comparativa y optimización del alcance del trabajo de mantenimiento para paradas programadas.
11. Cobertura de KQED sobre la parada programada de refinerías en el Área de la Bahía, abril de 2020
12. Oficina de Responsabilidad Gubernamental de los Estados Unidos — GAO-09-87, Mercados Energéticos
Notas Importantes
Requisitos reglamentarios y de inspección: Los intervalos de parada, los requisitos de inspección, las obligaciones de seguridad de procesos y los requisitos previos al arranque varían según la jurisdicción, las normas aplicables, los permisos y las condiciones del sitio. Este artículo tiene fines informativos generales y no determina los requisitos aplicables a una instalación específica. Confirme los requisitos con las normas, los permisos, el grupo de inspección y el personal de seguridad de procesos correspondientes.
Información general: Este artículo no constituye asesoramiento legal, normativo, de seguridad de procesos, de ingeniería ni de cumplimiento. Las normas API están protegidas por derechos de autor y son comercializadas por el Instituto Americano del Petróleo (API); los intervalos de inspección específicos deben consultarse en la edición de la norma aplicable que posea su instalación. Las cifras de terceros reflejan los datos y la metodología de sus respectivos editores.
Sobre la autora
Janet Jaquis es especialista en software CMMS con más de 8 años de experiencia en eWorkOrdersEn esta área, desarrolla contenido educativo, guías técnicas y recursos de implementación para profesionales de la gestión del mantenimiento. Su trabajo abarca el mantenimiento preventivo, la gestión de órdenes de trabajo, la confiabilidad de activos, la gestión de inventarios y la implementación de sistemas de gestión de mantenimiento computarizado (CMMS) en los sectores de manufactura, salud, gobierno, alimentos y bebidas, y operaciones de instalaciones.


