Técnicas de mantenimiento predictivo: Explicación de los 6 métodos
El mantenimiento predictivo no es una sola tecnología, sino un conjunto de técnicas de monitorización del estado, cada una diseñada para detectar un tipo diferente de fallo. Esta guía describe los seis métodos más utilizados, qué detecta cada uno y cómo decidir cuáles son los más adecuados para sus activos.
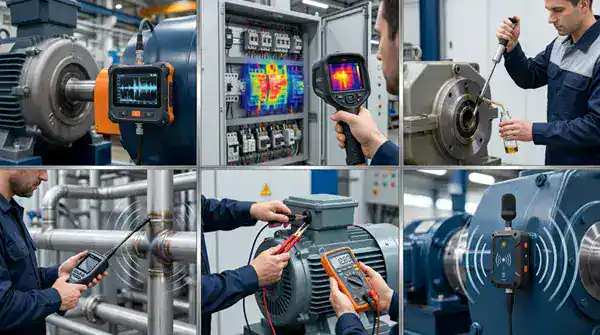
Las 6 técnicas de un vistazo
Cada técnica que se describe a continuación detecta una señal física diferente de una falla en desarrollo. La mayoría de los programas de mantenimiento orientados a la confiabilidad utilizan más de una, ya que ningún método por sí solo detecta todos los modos de falla.
| Tecnologia | que mide | Ideal para |
|---|---|---|
| Análisis de vibraciones | Frecuencia y amplitud del movimiento mecánico | Equipos rotativos: cojinetes, engranajes, bombas, motores, ventiladores |
| Termografía infrarroja | patrones de calor superficial | Conexiones eléctricas, paneles, transformadores, motores, aislamiento |
| Análisis de aceite | Partículas de desgaste, contaminación y degradación química en el lubricante | Cajas de engranajes, sistemas hidráulicos, motores, equipos rotativos de gran tamaño. |
| Prueba de ultrasonido | Sonido de alta frecuencia fuera del rango de audición humana. | Fugas, lubricación de cojinetes, arcos eléctricos |
| Análisis del circuito del motor | Resistencia eléctrica, impedancia y características del bobinado | Motores eléctricos, generadores, transformadores |
| Monitoreo de emisiones acústicas | La firma sonora cambia durante el funcionamiento. | Cojinetes, engranajes, integridad estructural, fugas |
1. Análisis de vibraciones
Cada pieza de equipo rotativo produce vibraciones ligadas a su geometría física: sus cojinetes, engranajes y velocidad del eje. El análisis de vibraciones mide esas vibraciones y registra cómo cambian con el tiempo. Una máquina en buen estado produce una señal predecible y de baja intensidad; un defecto incipiente —un eje desequilibrado, un acoplamiento desalineado, un cojinete desgastado— se manifiesta como un cambio distintivo en esa señal mucho antes de que sea audible o visible.
En la práctica, un técnico o analista realiza primero una lectura general a modo de análisis preliminar, y luego profundiza en los datos de frecuencia detallados solo de los activos que presentan problemas, determinando si se trata de un desequilibrio, una desalineación o un defecto específico en un rodamiento. No es necesario realizar el análisis personalmente para utilizar esta técnica: la mayoría de los programas emplean un recolector de datos o un analista interno o externo para la interpretación técnica, y el equipo de mantenimiento solo necesita el resultado y la clasificación de gravedad para decidir los pasos a seguir.
El análisis de vibraciones resulta especialmente valioso en activos con componentes giratorios y donde una falla tiene consecuencias reales, ya que el ahorro puede ser considerable. En un caso documentado, la detección temprana del deterioro de una caja de engranajes industrial permitió una reparación de aproximadamente 5,000 €, evitando una falla que habría costado alrededor de 27 000 €. En el caso de una turbina eólica, detectar a tiempo un defecto en un rodamiento supuso un reemplazo de 5,000 € en lugar de un reemplazo de la caja de engranajes de aproximadamente 250 000 €.
Una advertencia importante a tener en cuenta en cualquier programa de control de vibraciones: la fatiga de los rodamientos representa menos del 3 % de las fallas en servicio. La mayoría de las fallas se deben a contaminación, lubricación deficiente, desalineación o instalación incorrecta, problemas que el monitoreo de vibraciones, combinado con el análisis de aceite, está diseñado para detectar precozmente.
2. Termografía infrarroja
La termografía infrarroja utiliza una cámara termográfica para detectar anomalías térmicas sin necesidad de tocar el equipo. Muchos problemas eléctricos y mecánicos pueden generar calor excesivo antes de una falla: una conexión floja desarrolla resistencia y se calienta, un rodamiento defectuoso genera calor por fricción, un interruptor sobrecargado alcanza una temperatura superior a la de los demás interruptores del mismo panel. Una cámara térmica permite visualizar estas diferencias de temperatura mucho antes de que sean detectables al tacto o a simple vista.
Se utiliza en paneles eléctricos, transformadores, motores, compresores y equipos de climatización, y es especialmente eficaz para detectar conexiones sobrecalentadas, aislamiento insuficiente y terminaciones sueltas; fallos que, de otro modo, serían invisibles durante una inspección visual normal. Al ser una técnica sin contacto, puede realizarse en equipos energizados sin necesidad de desconectarlos, lo que explica en parte por qué es una herramienta estándar en los programas de inspección de seguridad eléctrica y en los programas de mantenimiento.
La frecuencia de inspección habitual es anual o semestral para los equipos eléctricos de alto riesgo, reservándose los sensores térmicos continuos para los activos más críticos y difíciles de desconectar.
3. Análisis de aceite
El aceite lubricante está en contacto directo con casi todas las piezas móviles de una caja de cambios, un motor o un sistema hidráulico, lo que significa que detecta el desgaste antes de que este sea visible en cualquier otro lugar. El análisis de aceite examina una muestra para detectar partículas metálicas de desgaste (mediante espectroscopia), contaminación (suciedad, agua o fluido de proceso), viscosidad (si el aceite aún puede proteger las superficies que recubre) y oxidación (si el propio aceite se está degradando).
Una tendencia al alza en un metal de desgaste específico —hierro, cobre o cromo, por ejemplo— puede indicar qué componente se está desgastando antes de fallar, ya que diferentes metales corresponden a diferentes piezas. La contaminación por agua es una de las principales causas de la corrosión y el desgaste acelerado de los rodamientos, y a menudo pasa desapercibida sin un análisis de laboratorio. Dado que estas tendencias se desarrollan gradualmente, el análisis de aceite funciona mejor como un programa programado con intervalos de muestreo constantes, en lugar de una revisión puntual.
Esta técnica se combina de forma natural con el análisis de vibraciones en el mismo equipo: la vibración tiende a detectar los defectos mecánicos con mayor antelación, mientras que el análisis de aceite suele ser mejor para detectar la causa raíz (contaminación o fallo de lubricación) que provoca el defecto mecánico en primer lugar.
4. Prueba de ultrasonido
Los instrumentos ultrasónicos detectan sonidos en el rango de 20 kHz a 100 kHz, muy por encima del umbral de audición humana, donde los problemas mecánicos y eléctricos en desarrollo producen señales distintivas mucho antes de que sean audibles. Las pruebas ultrasónicas se realizan en dos modos: modo aéreo/de escaneo, que se utiliza para detectar fugas de aire comprimido y gas, así como arcos eléctricos o trazas desde una distancia segura, y modo de contacto/estructural, que se utiliza para evaluar el estado interno de un rodamiento mediante una sonda que toca la carcasa.
El estado de un rodamiento presenta una firma ultrasónica distintiva en cada etapa: un rodamiento sano y bien lubricado produce un zumbido suave y constante; un rodamiento con lubricación insuficiente produce un intenso sonido de raspado a medida que aumenta la fricción metal con metal; un rodamiento dañado produce chasquidos o rechinidos intermitentes con formas de onda visiblemente irregulares. Esta progresión convierte a las pruebas ultrasónicas en una de las maneras más directas de detectar un problema de lubricación antes de que se convierta en una falla del rodamiento, y los problemas relacionados con la lubricación son, como se mencionó anteriormente, una de las principales causas de falla de los rodamientos.
La detección de fugas por ultrasonidos es también una de las aplicaciones de esta técnica que ofrece un retorno de la inversión más rápido: las fugas de aire comprimido suponen un coste energético continuo e invisible, y el escaneo ultrasónico las detecta directamente, incluso en entornos industriales ruidosos donde la fuga en sí no se puede oír.
5. Análisis del circuito del motor (MCA)
El análisis del circuito del motor es una prueba eléctrica sin tensión, que suele durar solo unos minutos, en la que se envía una señal de baja tensión a través del motor y se registra la respuesta de su circuito eléctrico. Se comprueba todo el recorrido eléctrico (bobinados, conexiones y cableado) entre el punto de prueba y el motor, lo que proporciona una visión mucho más completa del estado del motor que una simple comprobación de continuidad.
La razón por la que se utiliza junto con (y no en lugar de) pruebas más sencillas como la del megóhmetro es que este solo mide la resistencia de aislamiento a tierra, por lo que solo detecta fallas a tierra. Una parte importante de las fallas en los devanados de los motores comienzan como fallas internas entre espiras o entre fases que nunca llegan a tocar tierra, y un megóhmetro por sí solo no las detectará hasta que estén mucho más avanzadas. La firma más amplia del MCA detecta esas fallas internas en los devanados, junto con problemas en el rotor, conexiones abiertas y contaminación, mucho antes en la progresión de la falla.
Debido a su rapidez y carácter no destructivo, el análisis multicriterio (MCA) se adapta a tres puntos diferentes de un programa de mantenimiento: pruebas de puesta en marcha en motores nuevos o reacondicionados, solución de problemas en un motor con bajo rendimiento y, en el caso de uso predictivo, análisis periódico de tendencias en motores críticos para detectar la degradación antes de una falla imprevista.
6. Monitorización de emisiones acústicas
La monitorización de emisiones acústicas utiliza micrófonos o sensores especializados para capturar la firma sonora de los equipos en funcionamiento y establecer una referencia de lo que suena "normal". Una vez establecida dicha referencia, el sistema detecta desviaciones —un nuevo ruido, un cambio de tono, un chasquido intermitente— que indican un problema en desarrollo.
Se utiliza para detectar desgaste de cojinetes y engranajes, desalineación, sobrecalentamiento, obstrucciones, grietas, fugas y ciertas fallas eléctricas, lo que la convierte en una de las técnicas de espectro más amplio de esta lista. Se superpone conceptualmente con las pruebas ultrasónicas —ambas se basan en el sonido—, pero la monitorización de emisiones acústicas se refiere más a menudo a la monitorización continua de referencia mediante sensores en un rango de frecuencia más amplio, mientras que las pruebas ultrasónicas suelen ser inspecciones específicas realizadas por un técnico en puntos concretos. En la práctica, muchos programas utilizan ambas: la monitorización acústica continua para detectar cambios y una comprobación ultrasónica o de vibración específica para confirmarlos.
Cómo elegir las técnicas que necesitas
La mayoría de las plantas no necesitan los seis indicadores en cada activo; eso resulta costoso y genera más datos de los que se pueden procesar. Un enfoque más práctico consiste en adaptar la técnica al modo de fallo que se intenta detectar y comenzar con los activos de mayor riesgo.
- Equipos rotativos con cojinetes, engranajes o ejes. — Empiece con un análisis de vibraciones y añada un análisis de aceite si es de transmisión por engranajes o tiene un depósito de lubricante grande.
- Distribución eléctrica, paneles y conexiones — La termografía infrarroja es la técnica estándar de primera elección; no requiere contacto y se puede realizar sin interrupción del servicio.
- Motores eléctricos, especialmente los críticos o difíciles de reemplazar. — Análisis del circuito del motor, idealmente junto con el análisis de vibraciones si el motor también acciona equipos rotativos.
- Sistemas de aire comprimido, gas o vapor — Las pruebas ultrasónicas, específicamente para la detección de fugas, suelen ofrecer el retorno de la inversión más rápido de todas las técnicas de esta lista.
- Activos en los que se desea una capa de monitorización continua que abarque varios tipos de fallos. — Monitorización de emisiones acústicas, que a menudo se aplica como complemento de alguna de las técnicas más específicas mencionadas anteriormente, en lugar de utilizarse de forma aislada.
Independientemente de las técnicas que se elijan, la tecnología solo genera valor si el hallazgo conlleva una acción, ya sea una orden de trabajo programada, una reparación inmediata, una inspección más exhaustiva o un monitoreo continuo. Una condición documentada sin seguimiento es solo un dato, no mantenimiento.
Donde eWorkOrders encaja. eWorkOrders No realiza análisis de vibraciones, termografía, análisis de aceite, pruebas ultrasónicas, análisis de circuitos de motores ni monitoreo acústico por sí mismo; estos son instrumentos especializados y técnicos capacitados. Lo que hace el CMMS es convertir un hallazgo de cualquiera de estas técnicas en una orden de trabajo con seguimiento, registrar la lectura de condición en el historial del activo y proporcionarle los datos de fallas y costos necesarios para demostrar si el programa es rentable. Consulte nuestra Guía de ROI para el mantenimiento predictivo sobre cómo elaborar ese plan de negocios.
Convierta los resultados del monitoreo de condiciones en trabajo rastreable.
Cualquiera que sea la técnica que señale un problema, eWorkOrders Ofrece a tu equipo un único lugar para convertir ese hallazgo en una orden de trabajo, realizar el seguimiento de la reparación y crear el historial del activo que demuestra la eficacia de tu programa de mantenimiento predictivo. Calificado con 4.9 estrellas en Capterra y G2. Más de 30 años al servicio de equipos de mantenimiento.
Preguntas frecuentes
¿Cuál es la técnica de mantenimiento predictivo más común?
El análisis de vibraciones y la termografía infrarroja son los dos métodos más utilizados, principalmente porque se aplican a la gama más amplia de equipos (maquinaria rotativa y sistemas eléctricos, respectivamente) y no requieren desconectar el equipo para inspeccionarlo.
¿Necesito más de una técnica de mantenimiento predictivo?
Por lo general, sí, para un programa integral. Cada técnica está diseñada para detectar un tipo diferente de falla: la vibración detecta defectos mecánicos, la termografía detecta problemas eléctricos y mecánicos relacionados con el calor, y el análisis de aceite detecta problemas de lubricación y contaminación. La mayoría de los programas de confiabilidad combinan dos o tres técnicas en sus activos más críticos, en lugar de depender de una sola.
¿Qué técnica de mantenimiento predictivo ofrece el retorno de la inversión más rápido?
La detección de fugas por ultrasonidos en sistemas de aire comprimido y gas suele ofrecer uno de los retornos de inversión más rápidos y directos, ya que las fugas representan un coste energético continuo y cuantificable que, de otro modo, resultaría invisible en un entorno industrial ruidoso.
¿Puede un sistema CMMS realizar estas técnicas de mantenimiento predictivo?
No. El análisis de vibraciones, la termografía, el análisis de aceite, las pruebas ultrasónicas, el análisis de circuitos de motores y el monitoreo de emisiones acústicas se realizan con instrumentos especializados, a menudo por técnicos capacitados o servicios de terceros. Un CMMS como eWorkOrders Gestiona lo que sucede con el hallazgo: la creación y el seguimiento de la orden de trabajo resultante y el mantenimiento del historial de estado del activo, no el monitoreo del estado en sí.
¿Con qué frecuencia deben realizarse las inspecciones de mantenimiento predictivo?
Depende de la técnica y de la criticidad del activo. La termografía infrarroja en equipos eléctricos se suele realizar anualmente o semestralmente, mientras que el análisis de vibraciones y aceite en equipos rotativos críticos se realiza con frecuencia mensualmente o de forma continua. El intervalo adecuado depende de la rapidez con la que tiende a progresar el modo de fallo específico que se está monitorizando.
Fuentes
2. Servicios de tecnología avanzada: pruebas termográficas e inspecciones eléctricas por infrarrojos. ·
3. Servicios de tecnología avanzada: ¿Qué es el análisis de aceite para el mantenimiento predictivo? ·
4. Ingeniería de plantas: uso de ultrasonidos en el mantenimiento predictivo (firmas sonoras de rodamientos, datos de la encuesta sobre la adopción del mantenimiento predictivo) ·
5. ALL-TEST Pro — Análisis de circuitos de motor: Pruebas de motor con herramientas MCA ·
6. NI (National Instruments) — ¿Qué es la monitorización acústica? Monitorización de estado
Alcance: Esta es una guía educativa general. Las técnicas de mantenimiento predictivo que se describen aquí deben ser realizadas por personal debidamente capacitado utilizando instrumentos calibrados.


