Software OEE: Cómo realizar un seguimiento y mejorar la eficacia general de los equipos.
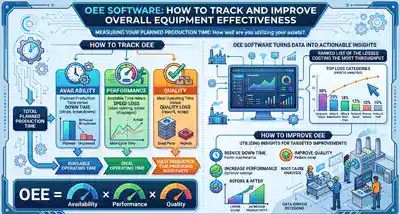
El software OEE mide qué porcentaje del tiempo de producción planificado se utiliza para producir piezas de buena calidad a máxima velocidad. Convierte la disponibilidad, el rendimiento y la calidad en una sola cifra y, lo que es aún más útil, en una lista clasificada de las pérdidas que más afectan a la productividad.
¿Qué es el software OEE?
El software OEE es un sistema que recopila datos de producción de los equipos y calcula la Eficiencia General de los Equipos (OEE), que representa el porcentaje del tiempo de producción planificado que es realmente productivo. Multiplica tres factores: disponibilidad, rendimiento y calidad. El software identifica qué pérdidas reducen la productividad para que los equipos puedan abordar primero las más importantes.
La métrica en sí es anterior al software por décadas. La Eficiencia General de los Equipos proviene del Mantenimiento Productivo Total, la disciplina de fabricación pionera en Japón por Seiichi Nakajima (1919–2015), cuyo Introducción al mantenimiento productivo total Se publicó en inglés en 1988. Lo que cambió fue la recopilación de datos. Calcular la OEE manualmente a partir de los registros de turnos y los comprobantes de desperdicio es lento y propenso a errores. El software automatiza la captura.
¿Qué hace realmente el software OEE?
- Captura el estado de la máquina: En funcionamiento, detenido, inactivo, cambio de formato: con marcas de tiempo, procedentes de PLC, sensores, contadores o datos introducidos por el operador.
- Producción de recuentos: recuento total y recuento de productos en buen estado, de modo que los desechos y los reprocesos se separan de la producción vendible.
- Clasifica el tiempo de inactividad: Asigna un código de motivo a cada parada, lo que hace que los datos sean útiles en lugar de meramente descriptivos.
- Calcula los tres factores: disponibilidad, rendimiento y calidad, y luego los multiplica para obtener la OEE (Eficiencia General de los Equipos).
- Pérdidas en la clasificación: Muestra qué categorías de pérdidas consumen más tiempo de producción, por línea, turno, producto y activo.
- Tendencias a lo largo del tiempo: De esta forma, los equipos pueden determinar si un cambio en el plan de mantenimiento, el procedimiento de transición o el estándar operativo realmente funcionó.
El objetivo de OEE no es la puntuación. Un único porcentaje de OEE (Eficiencia General de los Equipos) por sí solo no aporta mucha información. El valor reside en el desglose: saber que se perdió un 14 % del tiempo previsto debido a paradas no planificadas, un 9 % debido a la reducción de velocidad y un 2 % debido a desperdicios permite saber dónde invertir el próximo presupuesto de mantenimiento.
¿Cómo se calcula el OEE? La fórmula y un ejemplo práctico.
OEE = Disponibilidad × Rendimiento × Calidad. Cada factor es una razón entre 0 y 1, y los tres se multiplican entre sí, razón por la cual la OEE disminuye rápidamente cuando alguno de los factores falla.
Los tres factores
| Factor | Fórmula | Lo que captura |
|---|---|---|
| Disponibilidad | Tiempo de ejecución ÷ Tiempo de producción planificado | Tiempo perdido por paradas: averías, cambios de turno, escasez de materiales. |
| Rendimiento | (Tiempo de ciclo ideal × Cantidad total) ÷ Tiempo de ejecución | Pérdida de velocidad durante la carrera: paradas breves y ritmo reducido. |
| Calidad | Recuento bueno ÷ Recuento total | Pérdida de producción por desperdicio y retrabajo |
Términos Clave
- Tiempo de producción previsto: Duración del turno menos los descansos programados: el período en el que se supone que debe realizarse la producción.
- Tiempo de ejecución: Tiempo de producción previsto menos todos los tiempos de inactividad, tanto previstos como imprevistos.
- Tiempo de ciclo ideal: el ciclo más rápido que el equipo puede alcanzar en condiciones óptimas.
- Cuenta total: Cada pieza producida, buena y rechazada.
- Recuento correcto: Recuento total menos piezas defectuosas: piezas que cumplieron con las especificaciones sin necesidad de reelaboración.
Ejemplo práctico: Un turno
Turno de 8 horas con un descanso programado de 30 minutos. Durante el turno, hay una parada de 20 minutos y un cambio de producción de 27 minutos. El tiempo de ciclo ideal es de 1.0 segundo por pieza. La línea produce 19 271 piezas, de las cuales 423 son rechazadas.
- Tiempo de producción previsto = 480 − 30 = 450 minutos
- Tiempo de Ejecución = 450 − 47 = 403 minutos
- Disponibilidad = 403 ÷ 450 = 89.6%
- Rendimiento = (1.0 s × 19,271) ÷ (403 × 60 s) = 79.7%
- Calidad = 18,848 ÷ 19,271 = 97.8%
- OEE = 0.896 × 0.797 × 0.978 = 69.8%
Lea el desglose, no el titular. La disponibilidad parece saludable, con un 89.6 %. La verdadera pérdida radica en el rendimiento, que se sitúa en un 79.7 %: la línea funcionó, pero muy por debajo de su ritmo ideal. Esto apunta a paradas menores, una velocidad reducida o un tiempo de ciclo ideal que nunca se validó. Buscar un mayor tiempo de actividad en este caso sería un error.
También hay una ruta más corta para llegar a la misma respuesta. El cálculo simple, OEE = (Número de productos buenos × Tiempo de ciclo ideal) ÷ Tiempo de producción planificadoEsto da como resultado 18,848 segundos ÷ 27,000 segundos = 69.8 %. Coincide con el formato largo, pero no proporciona un desglose, por lo que la versión de tres factores es la que vale la pena automatizar.
¿Qué se considera una buena puntuación OEE?
El estándar de referencia mundial para la fabricación discreta es un OEE del 85%, compuesto por un 90% de disponibilidad, un 95% de rendimiento y un 99% de calidad. Los fabricantes suelen alcanzar cifras cercanas al 60%. Muy pocas plantas mantienen el 85%.
| Métrico | Clase mundial | Typica |
|---|---|---|
| OEE | 85% | ~ 60% |
| Disponibilidad | 90% | Depende del proceso |
| Rendimiento | 95% | Dependiente del proceso |
| Calidad | 99% | Comparado con tu propio punto de partida |
Conviene conocer dos puntos de referencia independientes. OEE.com, que mantiene la definición pública más citada de la métrica, informa que la mayoría de los fabricantes obtienen puntuaciones más cercanas al 60% y que encuentran más plantas por debajo del 45% que por encima del 85%. Por separado, el proveedor de monitoreo de máquinas Evocon Tras analizar más de 3,500 máquinas conectadas en más de 50 países entre mayo de 2023 y junio de 2024, se descubrió que la mayoría de las organizaciones se agrupaban entre el 55 % y el 60 %, y que aproximadamente el 6 % alcanzaba el 85 % o más; una cifra que, según los autores, se acerca más al 3 % una vez excluidos los errores de cálculo.
Por qué no deberías perseguir el 85%
La cifra del 85 % tiene un origen específico: la fabricación de automóviles en Japón durante la década de 1970. OEE.com advierte sobre la importancia de no centrarse en el valor absoluto en lugar de en la capacidad de mejorarlo, y señala que aplicar un objetivo uniforme a procesos diferentes en la misma planta es contraproducente. Una línea de producción con alta variedad de productos y cambios frecuentes nunca alcanzará el mismo OEE que una línea continua que procesa un solo producto, y obligarlas a alcanzar el mismo objetivo suele generar dos consecuencias: manipulación o desmoralización del personal.
Una práctica más útil consiste en establecer una línea de base propia, segmentarla por línea y producto, y medir la tendencia. Un OEE que pasa del 52 % al 61 % en dos trimestres es un resultado genuino. Un OEE del 78 % sin saber cómo se calculó no lo es.
Cuidado con las puntuaciones infladas. La forma más común de sobreestimar la Eficiencia General de los Equipos (OEE) es reduciendo el tiempo de producción planificado, excluyendo los cambios de producción, las reuniones o el mantenimiento programado del denominador. Si su OEE aumentó sin ningún cambio operativo, revise la definición de tiempo de producción planificado antes de celebrar.
Las seis grandes pérdidas que el software OEE debería identificar
Las Seis Grandes Pérdidas constituyen la categorización estándar de todo aquello que reduce la Eficiencia General de los Equipos (OEE). Cada una se corresponde con uno de los tres factores, que es lo que convierte una puntuación en una lista de tareas pendientes.
Pérdidas de disponibilidad
- 1. Fallo del equipo. Averías, fallos en las herramientas y mantenimiento no planificado. También la falta de suministro en los equipos aguas arriba y el bloqueo en los equipos aguas abajo. Esta es la categoría de pérdidas que un programa de mantenimiento controla de forma más directa.
- 2. Configuración y ajustes. Cambios de formato, ajustes importantes y de herramientas, limpieza, calentamiento, mantenimiento planificado e inspecciones de calidad. Generalmente se abordan con SMED y la estandarización de los cambios de formato, en lugar de con el mantenimiento.
Pérdidas de rendimiento
- 3. Ralentí y paradas breves. Alimentación incorrecta, atascos de material, obstrucción del flujo de producto, ajustes incorrectos, sensores desalineados o bloqueados, problemas de diseño del equipo y limpieza rápida. Si bien individualmente son problemas triviales, en conjunto representan la pérdida más subestimada en la mayoría de las plantas, ya que las paradas que superan el umbral de registro nunca se registran.
- 4. Velocidad reducida. Equipos sucios o desgastados, lubricación deficiente, materiales de baja calidad, malas condiciones ambientales, inexperiencia del operador y rampas de arranque o parada. Varias de estas son condiciones de mantenimiento, por lo que la pérdida de rendimiento no es únicamente un problema de producción.
Pérdidas de calidad
- 5. Defectos del proceso. Configuración incorrecta del equipo, errores del operador o en el manejo del equipo, y caducidad del lote.
- 6. Rendimiento reducido. Los desechos generados entre la puesta en marcha y la producción estable se deben a cambios de formato subóptimos, ajustes incorrectos en una pieza nueva, ciclos de calentamiento y equipos que, por su naturaleza, desperdician material después de la puesta en marcha.
La categoría de pérdida 1, falla del equipo, es donde el mantenimiento tiene influencia directa y se previene mediante un funcionamiento programa de mantenimiento preventivoLa categoría 2 también incluye parcialmente el mantenimiento, ya que el mantenimiento planificado es una de las paradas que se contabilizan en ella. Las cuatro categorías restantes se miden con datos de producción (recuentos de ciclos en comparación con el tiempo de ciclo ideal y desperdicio en comparación con el recuento total) y pertenecen al departamento de producción, no al de mantenimiento.
OEE vs. TEEP: Dos cuestiones diferentes
OEE mide el porcentaje de planificado tiempo de producción que es verdaderamente productivo. TEEP (Rendimiento Total Efectivo del Equipo) mide el porcentaje de todos tiempo que es verdaderamente productivo. TEEP = OEE × Utilización, donde Utilización = Tiempo de producción planificado ÷ Tiempo total.
La distinción es importante cuando se trata de capacidad, no de eficiencia. Una planta que opera en dos turnos de 8 horas, cinco días a la semana, tiene 80 horas programadas de las 168 semanales, lo que representa una utilización del 47.6 %. Con un OEE del 65 %, el TEEP de esa planta es del 30.9 %. Su equipo produce piezas de buena calidad a plena velocidad durante menos de un tercio del año.
Esa brecha a veces se denomina la fábrica oculta. Antes de aprobar una solicitud de inversión para una nueva línea, el TEEP es un indicador clave, ya que añadir un turno suele ser más económico que adquirir nuevos equipos. El OEE responde a la pregunta: "¿Qué tan bien estamos operando cuando operamos?". El TEEP responde a la pregunta: "¿Cuánto más podríamos obtener de lo que ya tenemos?".
Qué buscar en el software OEE
El mercado abarca desde sistemas de monitorización para una sola máquina hasta plataformas MES completas. Los siguientes criterios distinguen a los sistemas que modifican el comportamiento de aquellos que generan informes que nadie lee.
Captura y precisión de datos
- Captura de datos automatizada. Si los operadores deben registrar el tiempo de inactividad al final del turno, los datos estarán incompletos y se racionalizarán retrospectivamente. Captura los datos desde PLC, contadores o sensores siempre que el equipo lo permita.
- Códigos de motivo de inactividad en el punto de parada. Una parada sin código de motivo es un número que no se puede modificar. La lista de motivos debe ser breve, mutuamente excluyente y definida por quienes la utilizan.
- Resolución de parada menor. Pregunte cuál es la duración mínima detectable de las paradas. Los sistemas que solo registran las paradas de más de cinco minutos ocultarán sistemáticamente la mayor pérdida de rendimiento.
- Una definición de OEE (Eficiencia General de los Equipos) auditable y documentada. Debería poder ver con exactitud cuánto tiempo de producción planificado utiliza el sistema. Si no puede, no podrá justificar esa cifra.
- Segmentación. Eficiencia general de los equipos (OEE) por línea, turno, producto y activo. El promedio a nivel de planta oculta todo lo que realmente importa.
Informes, integración y visibilidad en planta.
- Integración con el mantenimiento. Un evento de tiempo de inactividad causado por una falla del equipo debería poder generar o vincularse a un orden de trabajo, de modo que la pérdida y la reparación conviven en el mismo registro.
- Una API documentada. Los datos de OEE son más valiosos cuando se pueden combinar con el historial de mantenimiento, el consumo de piezas y el coste de los activos. Esto requiere una vía de integración abierta.
- Pantallas orientadas al operador. Las personas que pueden influir en la Eficiencia General de los Equipos (OEE) en tiempo real están en la planta. Un panel de control que solo ve la gerencia no modificará las cifras.
Una pregunta que vale la pena hacerle a cada proveedor: “Muéstrame exactamente cómo define tu sistema el tiempo de producción planificado y muéstrame la parada más pequeña que puedas detectar”. Las respuestas a estas dos preguntas determinan si el valor OEE que obtienes es comparable al de otros, o al tuyo propio dentro de seis meses.
Donde convergen el software OEE y un CMMS
Software OEE y un CMMS Responda a las diferentes partes de la misma pregunta. El OEE le indica que perdió 41 minutos debido a una falla del equipo en la línea 3 el martes pasado. Un CMMS le indica qué falló, por qué, quién lo reparó, qué pieza se instaló, cuánto tiempo duró la reparación y si ese activo ha fallado de la misma manera cuatro veces este trimestre.
Ninguno de los dos sistemas es completo por sí solo. Un sistema OEE sin historial de mantenimiento genera pérdidas que no se pueden diagnosticar. Un sistema de mantenimiento sin datos de producción proporciona un registro de reparaciones sin ninguna medida del costo de la falla en términos de productividad.
¿Qué aporta el área de mantenimiento a la OEE?
- Historial de fallas por activo. Las fallas recurrentes en los equipos representan una pérdida de disponibilidad con una causa raíz, y el registro de la orden de trabajo es donde se documenta esa causa.
- Cumplimiento de PM. Un declive Tasa de cumplimiento de PM Generalmente se manifiesta como una pérdida de disponibilidad semanas después. Es un indicador clave para la Eficiencia General de los Equipos (OEE).
- MTBF y MTTR. El tiempo medio entre fallos explica con qué frecuencia se producen pérdidas de disponibilidad; el tiempo medio de reparación explica cuánto dura cada incidente. Ambos se calculan a partir de los datos de las órdenes de trabajo.
- Disponibilidad de repuestos. Una reparación que depende de una pieza convierte una parada breve en una prolongada. Inventario de piezas Vinculado a los activos críticos se encuentra el control de disponibilidad.
- Duración del tiempo de inactividad y coste de mantenimiento por activo. La duración de cada parada y el coste de reparación en mano de obra y repuestos. Esto es lo que convierte la pérdida de disponibilidad en una cifra que el gerente de planta puede comparar con una solicitud de inversión.
En la mayoría de las plantas, la configuración práctica consiste en que la capa OEE o MES registra el estado y el conteo de las máquinas, mientras que el CMMS gestiona la respuesta de mantenimiento y el historial de los activos, estando ambos conectados mediante una API. De esta forma, se puede rastrear una pérdida de disponibilidad hasta un activo específico, un modo de falla específico y una reparación específica.
Cómo eWorkOrders Apoya la mejora de la OEE
eWorkOrders Es un sistema CMMS, no un sistema MES ni una plataforma de datos de máquina, por lo que no calcula la OEE por sí mismo. En cambio, ayuda a los equipos de mantenimiento a mejorar los factores que afectan a la OEE, como la disponibilidad de los equipos, el tiempo de inactividad y los problemas recurrentes de los equipos. eWorkOrders También puede conectarse con otros sistemas que recopilan datos de producción, lo que ayuda a los equipos de mantenimiento a solucionar los problemas que afectan al rendimiento de la máquina.
Lo que eWorkOrders Cubiertas
- Programación del mantenimiento preventivo. Programas de mantenimiento preventivo que reducen las fallas de los equipos, la primera de las Seis Grandes Pérdidas. Ver mantenimiento preventivo.
- Gestión de órdenes de trabajo. Cada falla, acción de reparación, hora de mano de obra y duración del tiempo de inactividad registrada contra el activo. Ver gestión de órdenes de trabajo.
- Historial de activos. Un registro permanente por activo, que es lo que hace posible el análisis de fallas repetidas. Ver gestión de activos.
- Costes por tiempo de inactividad y mantenimiento. Se registra la duración de cada parada y el costo de reparación (mano de obra, repuestos y tiempo del contratista) en relación con el activo. Este es el aspecto de mantenimiento de una pérdida de disponibilidad, expresado como un número, que es lo que justifica una solicitud de reparación o reemplazo, o una solicitud de inversión.
- lecturas del contador. Active las tareas de PM desde el tiempo de ejecución, los recuentos de ciclos o el uso en lugar del calendario. Ver lecturas del medidor.
- Inventario de repuestos. Puntos de reorden y vinculación de piezas con activos, para que una reparación crítica no se quede en espera en un estante. Ver inventario de repuestos.
- Paneles de control de KPI. MTBF, MTTR, cumplimiento de PM, cartera de pedidos pendientes y tasa de órdenes de trabajo de emergencia: las métricas de mantenimiento que subyacen a una tendencia de disponibilidad. Ver cuadros de mando y KPI.
- API documentada. Conecte los sistemas de automatización de producción, sensores e instalaciones para que se puedan combinar los eventos de tiempo de inactividad y los registros de mantenimiento. Ver Integración de sistemas.
eWorkOrders Se basa en el navegador y funciona en ordenadores de escritorio, tabletas y teléfonos inteligentes sin necesidad de instalar ninguna aplicación, por lo que los técnicos pueden finalizar el trabajo directamente en el equipo en lugar de tener que volver a un escritorio, lo que permite que la duración del tiempo de inactividad sea precisa en lugar de estimada.
Una nota sobre dónde se encuentra el cálculo de la OEE
Entre los campos definidos por el usuario, las lecturas del medidor, la API y los informes personalizados, existen los componentes básicos para almacenar los valores de producción dentro eWorkOrders Si una operación desea centralizar toda la información, en la práctica, esta rara vez es la solución más sensata. Los sistemas de producción están diseñados para registrar el estado de la máquina y el recuento de piezas con la resolución que requiere la Eficiencia General de los Equipos (OEE), y los sistemas de mantenimiento están diseñados para registrar la causa de la falla, el historial de reparaciones y el consumo de piezas. La mayoría de los equipos se benefician más al mantener el cálculo de la OEE donde se originan los datos de producción e integrar ambos, de modo que una pérdida de disponibilidad pueda rastrearse hasta el activo, el modo de falla y la reparación posterior. Cuando vale la pena establecer esta conexión, es conveniente conversar con ambos proveedores antes de decidirse por cualquiera de los dos enfoques.
Controla el mantenimiento: la mitad de tu OEE.
Las averías en los equipos y la reducción de la velocidad suponen pérdidas por mantenimiento. eWorkOrders Proporciona a tu equipo una plataforma centralizada para gestionar el mantenimiento preventivo, las órdenes de trabajo, el historial de activos y las piezas de repuesto, de modo que las pérdidas de disponibilidad tengan una causa raíz que puedas identificar y solucionar. Calificado con 4.9 estrellas en Capterra y G2. Más de 30 años al servicio de equipos de mantenimiento.
Preguntas frecuentes
¿Qué es el software OEE?
El software OEE recopila datos de producción de los equipos y calcula la Eficiencia General de los Equipos (OEE), que representa el porcentaje del tiempo de producción planificado que es realmente productivo. Multiplica la disponibilidad, el rendimiento y la calidad, y desglosa el resultado en categorías de pérdidas para que los equipos puedan identificar qué pérdidas generan mayores costos de producción.
¿Cómo se calcula la OEE?
OEE = Disponibilidad × Rendimiento × Calidad. La disponibilidad es el tiempo de ejecución dividido por el tiempo de producción planificado. El rendimiento es el tiempo de ciclo ideal multiplicado por el recuento total, dividido por el tiempo de ejecución. La calidad es el recuento de productos buenos dividido por el recuento total. Una fórmula equivalente más corta es el recuento de productos buenos multiplicado por el tiempo de ciclo ideal, dividido por el tiempo de producción planificado, pero no proporciona un desglose de las pérdidas.
¿Qué se considera una buena puntuación OEE?
El estándar de referencia mundial para la fabricación discreta, ampliamente citado, es del 85 %, compuesto por un 90 % de disponibilidad, un 95 % de rendimiento y un 99 % de calidad. La mayoría de los fabricantes obtienen puntuaciones cercanas al 60 %. Estos son puntos de referencia generales, no estándares: la Eficiencia General de los Equipos (OEE) alcanzable varía sustancialmente según el proceso, la combinación de productos y la frecuencia de cambio, por lo que su propia base de referencia y la tendencia son más importantes que el estándar.
¿Cuáles son las seis principales pérdidas en la Eficiencia General de los Equipos (OEE)?
Las fallas en los equipos y los ajustes o configuraciones reducen la disponibilidad. El ralentí, las paradas menores y la reducción de velocidad disminuyen el rendimiento. Los defectos en el proceso y la disminución del rendimiento reducen la calidad. Categorizar las pérdidas de esta manera convierte la puntuación OEE en una lista priorizada de problemas que requieren atención.
¿Cuál es la diferencia entre OEE y TEEP?
El OEE mide el porcentaje del tiempo de producción planificado que es realmente productivo. El TEEP mide el porcentaje de todo el tiempo calendario que es realmente productivo, calculado como el OEE multiplicado por la utilización, donde la utilización es el tiempo de producción planificado dividido por el tiempo total. El OEE es una cuestión de eficiencia; el TEEP es una cuestión de capacidad.
¿Puede un sistema CMMS calcular la OEE?
Un CMMS no calcula la Eficiencia General de los Equipos (OEE). La disponibilidad, el rendimiento y la calidad se miden a partir de datos de producción (estado de la máquina, recuentos de ciclos y recuentos de piezas), que un CMMS no recopila. Lo que sí gestiona un CMMS es la respuesta de mantenimiento ante la pérdida de disponibilidad: qué falló, por qué, cuánto tiempo duró la reparación, qué piezas se utilizaron y cuál fue su costo. La mayoría de las plantas combinan una capa de OEE o MES que registra el estado y los recuentos de las máquinas con un CMMS que gestiona la respuesta de mantenimiento y el historial de activos, conectados mediante una API.
¿Por qué aumentó nuestra puntuación OEE sin que nada cambiara?
La causa más común es un cambio en la definición del tiempo de producción planificado. Excluir los cambios de turno, las reuniones o el mantenimiento programado del denominador aumenta la Eficiencia General de los Equipos (OEE) sin ninguna mejora operativa. Antes de aceptar un aumento repentino, confirme que la definición del tiempo de producción planificado no ha cambiado.
Fuentes
2. Estándares OEE de clase mundial — OEE.com ·
3. Las seis grandes pérdidas definidas — OEE.com ·
4. TEEP: Rendimiento Total Efectivo de los Equipos — OEE.com ·
5. Evocon: OEE de clase mundial: Referencias del sector en más de 50 países (más de 3,500 máquinas, mayo de 2023–junio de 2024) ·
6. Seiichi Nakajima (1919–2015), fundador del Mantenimiento Productivo Total.
Notas importantes y exenciones de responsabilidad
Descargo de responsabilidad sobre la evaluación comparativa: Los parámetros de referencia OEE mencionados en este artículo, incluyendo el 85 % (considerado de clase mundial) y sus componentes 90/95/99, son puntos de referencia ampliamente utilizados en la industria, más que estándares formales emitidos por un organismo de normalización. El OEE alcanzable varía considerablemente según la industria, el tipo de proceso, la combinación de productos, la frecuencia de cambio de formato y la forma en que una organización define el tiempo de producción planificado. Las cifras se presentan con fines comparativos y educativos generales, y no constituyen una predicción, garantía ni representación de los resultados que obtendrá ninguna instalación específica.
Fuentes de terceros: Las investigaciones y definiciones de terceros se citan como referencia y se atribuyen a sus editores. La cita no implica el respaldo de eWorkOrders por esas organizaciones, o el respaldo de esas organizaciones por eWorkOrdersLas cifras corresponden al momento de la publicación y pueden ser revisadas por sus editores.
Alcance de este artículo: La OEE es una métrica de productividad y eficacia de los equipos. No es una medida de seguridad, medio ambiente ni cumplimiento normativo, y su mejora no exime de ninguna obligación bajo la OSHA, la EPA, la FDA ni otros programas regulatorios. Este artículo no constituye asesoramiento legal, normativo, financiero ni de ingeniería. Consulte con profesionales cualificados sobre sus obligaciones, equipos y condiciones de operación específicos.
Sobre la autora
Janet Jaquis es especialista en software CMMS con más de 8 años de experiencia en eWorkOrdersdonde desarrolla contenido educativo, guías técnicas y recursos de implementación para profesionales de la gestión del mantenimiento. Su trabajo abarca el mantenimiento preventivo, la gestión de órdenes de trabajo, la confiabilidad de los activos, la gestión de inventarios y la implementación de CMMS en operaciones de fabricación, atención médica, gobierno, alimentos y bebidas e instalaciones, basándose en estudios de casos de clientes, investigación de la industria y participación continua con el eWorkOrders equipo de producto.


